

建設現場で油圧ブレーカーがコンクリートのスラブを突き破ったり、岩を砕いたり、古い構造物を破壊したりしているのを見たことがある人なら、おそらくこれらのコンポーネントがどれほど容赦なく衝撃を受けるかに気づいたことでしょう。しかし、これらの機械に日々依存している人にとって、ピストンは作業全体の縁の下の力持ちです。実際の作業を行うのは、繰り返し強い衝撃力を加える部品であり、極度の圧力、摩擦、腐食性の作動油、および一定の機械的ストレスという過酷な組み合わせにさらされます。そのため、油圧ブレーカーピストンの表面処理を適切に行うことは、単なる品質の詳細ではなく、6 か月持続する部品と長年の頻繁な使用に耐えられる部品の違いとなります。
建設作業員、メンテナンス管理者、設備オペレーターと数え切れないほどの時間を費やして話してきたサプライヤーとして、私は、間違った表面処理の選択が致命的な故障、つまりピストンがシリンダー内で固着したり、早期に摩耗したり、作業中の圧力で亀裂が発生したりする可能性があることを直接見てきました。今日は、当社が油圧ブレーカーピストンに使用する最も一般的で効果的な表面処理、それぞれが重要な理由、そして最も必要なときにどのように機械の稼働を維持するのかについて説明したいと思います。
まず、コンテキストを設定しましょう。油圧ブレーカーピストンは精密機械加工されたシリンダー内で動作し、毎分数百サイクルに達する速度で素早く前後に動きます。ストロークのたびに、もう一つの重要なコンポーネントであるチゼルの上部が非常に強く衝突し、小さな金属粒子が削り取られると同時に、シリンダーの壁を滑り、微量の添加剤や場合によっては水分を含む作動油と相互作用します。ピストンの表面が十分に硬くない場合、2 つのことが起こります。摩耗して隙間が生じ、作動油が漏れて圧力と出力が低下するか、シリンダー内で固着して高価なダウンタイムが発生するかのどちらかです。表面処理とは、ピストンの金属 (通常は耐衝撃性を目的とした高強度合金鋼) の最上層を改質して、原材料だけでは得られない特性を与えることです。
当社の施設で実施している最も標準的で広く使用されている処理は窒化です。窒化は熱化学プロセスであり、窒素が豊富な雰囲気中でピストンを約 520°C (970°F) に加熱し、窒素が鋼の外側 0.1 ~ 0.5 mm に拡散します。数時間かけて、その窒素は表面に窒化鉄のような硬くて耐摩耗性の化合物を形成します。その結果、ピストンの表面は未処理の鋼鉄よりも 3 ~ 4 倍硬くなり、金属粒子による絶え間ない摩耗やシリンダー壁との摩擦に耐えるのに十分な硬さになります。

しかし、窒化は硬度を高めるだけではありません。また、表面層に圧縮残留応力が導入され、耐衝撃性にとって大きな利点となります。ピストンがノミに大きな衝撃を与えると、それらの圧縮応力が亀裂の形成や拡大を防ぐのに役立ちます。これは生の鋼だけでは不可能です。通常、窒化処理されたピストンは未処理のピストンよりも 2 ~ 3 倍長い耐用年数を持ち、特に一般的な解体や道路修復などの中規模用途で使用できることがわかりました。とはいえ、窒化は完璧ではありません。塩水が油圧システムに浸入する可能性がある海洋建設など、極度に腐食性の環境で動作するピストンには理想的ではありません。そのような場合には、窒化処理と別の処理を組み合わせるか、まったく別の方法に切り替えます。
当社が広く使用しているもう 1 つの処理は、クロムメッキ、特に硬質クロムメッキ (工業用クロムとも呼ばれます) です。自動車部品に見られる装飾クロムとは異なり、ハードクロムは非常に厚い層 (通常は 0.05 ~ 0.2 mm) で塗布され、耐摩耗性と耐腐食性を考慮して設計されています。このプロセスでは、ピストンをクロム電解質溶液に浸し、電流を流して表面に緻密な硬質クロム層を堆積させます。硬質クロムは、非常に高い硬度 (プロセスによって異なりますが、約 70 HRC) と耐摩耗性と耐腐食性の両方に優れているため、条件が特に厳しい鉱山や採石場で使用される強力な油圧ブレーカーとして人気があります。
硬質クロムめっきについて注意すべき点の 1 つは、めっきの前にピストンに非常に滑らかで正確な表面が必要であることです。生の鋼に傷や欠陥があると、最終的なクロム層に現れ、強い衝撃を受けると欠けたり剥がれたりする可能性のある弱い部分につながります。そのため、当社のチームは、表面が完全に均一であることを保証するために、めっきの前にすべてのピストンに厳格な精密研削ステップを実施しています。また、シリンダーに対する摩擦を減らすのに役立つ、細かく制御された表面仕上げを残す方法でクロムを塗布するように常に心がけています。このような極度で摩耗の激しい環境で運用されているお客様にとって、硬質クロムメッキピストンは窒化ピストンよりも優れた性能を発揮することがよくありますが、プロセスが若干高価になるため、ダウンタイムに非常にコストがかかる用途に適しています。
耐摩耗性と耐食性のバランスが必要なピストンの場合、たとえば、高湿度または湿気にさらされる場所で作業する請負業者向けに、私たちは無電解ニッケルめっきと呼ばれるプロセスを使用することがよくあります。電流を使用して金属を堆積させるハードクロムとは異なり、無電解ニッケルは、部品の形状に関係なく、ピストンの表面にニッケル - リン合金の均一な層を堆積させる化学プロセスです。これは大きな利点です。油圧ブレーカーのピストンは複雑で精密に機械加工された表面を備えているため、無電解ニッケルは摩耗が頻繁に始まるエッジや溝を含むすべての領域を均一にカバーします。
無電解ニッケルの硬度は、合金中のリン含有量を変えることで調整できます。 10 ~ 12% のリンを含む層は熱処理されて、約 55 ~ 65 HRC の硬度レベルに達します。これはピストンの用途に最適です。また、ニッケル層が湿気や腐食性作動油添加剤に対するバリアとして機能するため、優れた耐食性も備えており、多くの場合、窒化処理や硬質クロムよりもはるかに優れています。トレードオフの 1 つは、無電解ニッケルは硬質クロムよりわずかに柔らかいため、最も過酷な採掘用途には最適な選択肢ではないことです。ただし、中程度の腐食条件下での一般建設、造園、解体作業の場合は、信頼性が高く、コスト効率の高いオプションです。
近年、当社は油圧ブレーカーピストンの高級ラインの一部、特に鉄筋コンクリートや大きな岩の破壊などの特殊な用途に使用される高性能ブレーカーに物理蒸着 (PVD) コーティングを組み込み始めました。 PVD は、ターゲット材料 (通常は窒化チタン、つまり TiN) を真空チャンバー内で蒸発するまで加熱し、その後蒸気粒子をピストンの表面に凝縮させて、薄い (約 2 ~ 5 マイクロメートル) が非常に硬い層を形成するプロセスです。 TiN コーティングは、最大 80 HRC の硬度レベルを持ち、摩擦や摩耗に対する耐性が高く、摩擦係数が低いため、余分な熱を発生させることなくシリンダー壁に対してスムーズに滑ります。
PVD の最大の利点は、低温プロセスであることです。ピストンを約 400°C までしか加熱しないため、精密に加工された部品の寸法に歪みが生じません。これはピストンにとって非常に重要です。わずかな歪みでもシリンダーとの嵌合を狂わせ、漏れや焼き付きを引き起こす可能性があるからです。また、ピストンに特徴的な金色が与えられ、PVD コーティングが施されていることを視覚的に示すことができます。唯一の欠点は、PVD コーティングが非常に薄いため、窒化や硬質クロムほどの耐衝撃性が得られないことです。そのため、当社では通常、窒化ベース層の上に PVD コーティングを塗布し、窒化の靭性と PVD の低摩擦を組み合わせて、高速で衝撃の大きい用途で最大のパフォーマンスを実現します。
ここで、明確にしておきたいのは、適切な表面処理の選択は、画一的な決定ではないということです。それは、油圧ブレーカーが行う作業の種類、動作環境、機械の使用頻度、さらには使用される油圧作動油の品質など、多くの要因によって決まります。たとえば、乾燥したほこりっぽい採石場で、1 日 10 時間、週 6 日ブレーカーを作動させて岩石を砕く請負業者は、湿気の多い気候で住宅の解体のために月に数日ブレーカーを使用する小規模な請負業者とは異なるピストン処理が必要になります。
長年にわたり、私たちはピストンと互換性のあるスペアパーツを組み合わせることが重要であることを認識してきました。ピストンは、油圧ブレーカーシリンダー、内側と外側インナーブッシュとアウターブッシュピストンをガイドするものと、油圧ブレーカー用チゼルピストンが当たるということ。シリンダーが摩耗している場合、ピストンに最適な表面処理を施しても過度の摩耗を防ぐには十分ではありません。同様に、油圧ブレーカーオイルライン流体をピストンに運ぶ部分は、一貫した圧力を維持するために良好な状態にある必要があり、これによりピストンへのストレスが軽減されます。ブレーカー全体の寿命を最大限に延ばすために、ピストンを交換する際にはこれらの部品も交換することを常にお勧めします。
サプライヤーとしての私たちの仕事は、ピストンを販売することだけではありません。お客様が特定のニーズに合わせて適切な部品と表面処理を選択できるよう支援することです。当社は、オペレータと緊密に連携して課題を理解し、実際の状況でさまざまな処理をテストし、業界標準を満たすだけでなくそれを超える部品を提供するためにプロセスを改良することで、過去 10 年間にわたり評判を築いてきました。当社が提供した窒化表面のピストンは大規模な解体作業で 3 年間持続し、硬質クロムピストンは鉱山作業で 5 年間持続することが確認されています。このような信頼性がお客様のリピートを維持する要因であり、コストを下げるために表面処理を手抜きするだけの企業と当社を区別するものです。
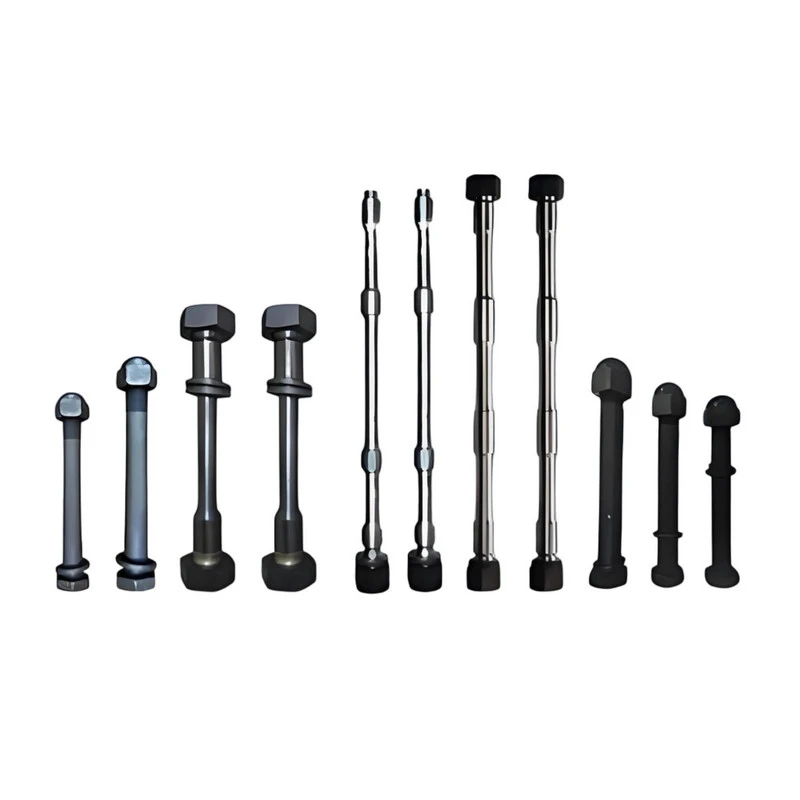
油圧ブレーカーピストンの市場に参入している場合、またはダウンタイムを短縮しメンテナンスコストを削減するために現在の部品をアップグレードしたいと考えている場合は、喜んでお手伝いさせていただきます。当社では、標準的な窒化処理からプレミアム PVD コーティングまで、幅広い表面処理を提供しています。また、お客様が必要とするすべての互換性のあるスペアパーツも供給できます。油圧ブレーカーサイドボルト、油圧ブレーカー用チゼル、インナーブッシュとアウターブッシュ、油圧ブレーカーシリンダー、 そして油圧ブレーカーオイルライン。当社は、建設および採掘作業がタイトなスケジュールで行われていることを理解しているため、品質を犠牲にすることなく、迅速な納期と競争力のある価格を提供します。
参考文献:
- トッテン、GE、イーストウッド、L. (2006)。鋼の熱処理: 冶金とプロセス。 CRCプレス。
- Kleesattel、K.、Hoyer、K. (2003)。耐摩耗性のための表面工学。 ASMインターナショナル。
- 油圧ブレーカーの設計および保守マニュアル。国際建設機械製造者協会、2021 年。
- ボブジン、K. (2011)。薄膜: 物理蒸着 (PVD) プロセスとその応用。ワイリー-VCH。
- エンジニアリング材料の耐食性。 NACEインターナショナル、2018年。


